
Resumo
Com a crescente demanda global por adoçantes naturais e de baixa caloria, os ingredientes derivados da estévia passaram de extratos botânicos de nicho a matérias-primas convencionais em formulações de alimentos, bebidas e suplementos. Dentre os diversos glicosídeos de esteviol encontrados na folha de estévia, o Rebaudiosídeo M — comumente conhecido como Reb M — emergiu como um dos mais importantes comercialmente devido ao seu perfil sensorial superior. Este guia destina-se a gerentes de compras, desenvolvedores de produtos e formuladores que buscam uma compreensão técnica clara sobre o que é o Reb M, como ele difere de outros glicosídeos de estévia e o que considerar ao adquirir matéria-prima de estévia em larga escala.
O que é estévia e onde encontrá-la? Reb M Vem de onde?
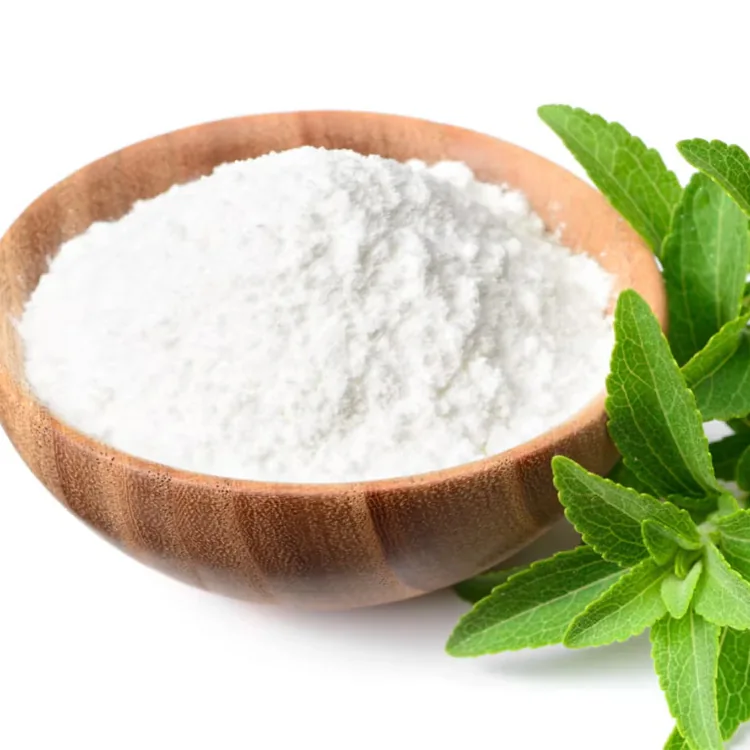
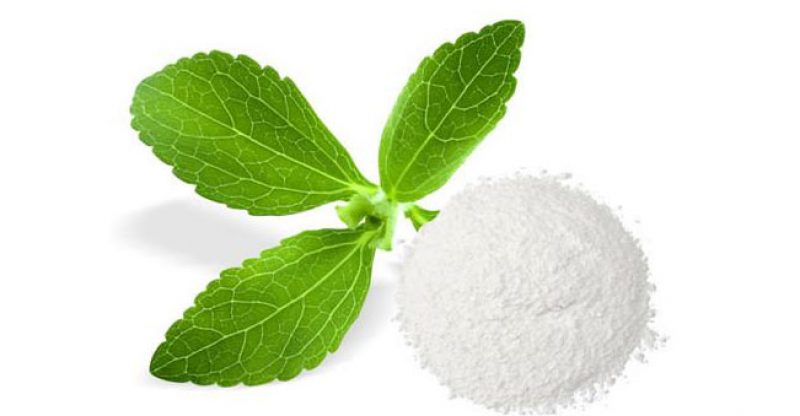
A estévia ( Stevia rebaudiana Bertoni) é uma planta nativa da América do Sul, utilizada como adoçante natural há séculos. Suas propriedades adoçantes provêm de uma família de compostos chamados glicosídeos de esteviol, presentes nas folhas da planta. Esses glicosídeos são extraídos, purificados e processados para a obtenção do pó de estévia e dos ingredientes a granel de estévia, amplamente utilizados nas indústrias alimentícia e nutracêutica atualmente.
Na folha de estévia, foram identificados mais de 40 glicosídeos de esteviol diferentes. O rebaudiosídeo A (Reb A) tem sido historicamente o mais abundante e comercialmente prevalente. No entanto, o rebaudiosídeo M (Reb M) — também chamado de Reb X em alguns sistemas de classificação — ocorre naturalmente na folha em concentrações muito baixas, tipicamente inferiores a 0.1% do peso seco da folha. Essa escassez inicialmente tornou a produção de Reb M em escala comercial difícil e cara, utilizando apenas métodos de extração convencionais.
A identidade química do Reb M
Reb M é um glicosídeo de esteviol caracterizado por um arranjo específico de unidades de glicose ligadas à estrutura do esteviol. Comparado ao Reb A, o Reb M possui unidades de glicose adicionais nas posições C-13 e C-19 de sua estrutura molecular. Essa diferença estrutural não é meramente acadêmica — ela é diretamente responsável pelo perfil de sabor distintamente mais puro que tornou o Reb M altamente procurado por fabricantes de alimentos e bebidas.
Compreender a estrutura molecular do Reb M ajuda os formuladores a prever seu comportamento em diferentes aplicações, incluindo sua solubilidade, estabilidade em vários níveis de pH e temperaturas, e compatibilidade com outros ingredientes em formulações complexas.
Por que Reb M se destaca: Perfil de sabor e vantagens de formulação
O principal motivo pelo qual o Reb M desperta grande interesse entre os desenvolvedores de produtos é a sua qualidade de sabor. As críticas mais comuns aos ingredientes da estévia têm se concentrado historicamente no amargor, em notas desagradáveis que lembram alcaçuz e em um gosto residual persistente — características que podem limitar a aceitação do consumidor e restringir as áreas em que a estévia pode ser usada com eficácia.
Reb M supera em grande parte esses desafios. Seu perfil de sabor é caracterizado por:
Apresenta menor amargor em comparação com o Reb A e outros glicosídeos comuns, como o Reb B ou o esteviosídeo. Painéis sensoriais classificam consistentemente o Reb M como tendo um sabor mais puro e semelhante ao do açúcar.
Sabor residual mínimo , o que é particularmente valioso em formulações onde a persistência do sabor é uma preocupação, como bebidas, laticínios e confeitaria.
Maior intensidade de doçura , estimada em aproximadamente 200 a 350 vezes a doçura da sacarose, permitindo níveis de uso muito baixos em produtos acabados.
Para formuladores que trabalham em projetos de redução de açúcar, esses atributos significam que o Reb M pode ser usado com menos agentes mascarantes, modificadores de sabor ou agentes de volume do que outras frações de estévia — simplificando a lista de ingredientes e potencialmente reduzindo o custo geral da formulação.
Como o Reb M é produzido: Extração versus Bioconversão
Devido à baixa abundância natural de Reb M na folha de estévia, duas vias principais de produção foram desenvolvidas para atender à demanda comercial.
Extração e Purificação Tradicionais: Neste método, as folhas de estévia são colhidas, secas e submetidas à extração aquosa. O extrato resultante passa por múltiplas etapas de purificação — incluindo filtração por membrana, cromatografia de troca iônica e cristalização — para isolar e concentrar glicosídeos específicos. Para o Reb M, este processo é inerentemente dispendioso devido à sua baixa concentração natural, o que torna a produção em larga escala apenas por extração economicamente inviável sem uma otimização significativa do processo.
Bioconversão Enzimática e Fermentação Mais recentemente, abordagens baseadas em biotecnologia possibilitaram a produção em escala comercial de Reb M. Estas incluem a glicosilação enzimática — onde enzimas modificam glicosídeos mais abundantes (tipicamente Reb A ou esteviosídeo) pela adição de unidades de glicose para produzir Reb M — e a fermentação microbiana utilizando leveduras ou bactérias geneticamente modificadas. Esses métodos de bioconversão melhoraram substancialmente a disponibilidade e a competitividade de custos da matéria-prima Reb M , permitindo um fornecimento consistente nos volumes exigidos por fabricantes de grande escala.
Ao avaliar um fabricante de estévia, é importante entender qual método de produção é utilizado, pois isso pode influenciar os níveis de pureza, a consistência dos lotes, a situação regulatória nos mercados-alvo e, em última análise, a qualidade do pó de estévia finalizado.
Situação regulatória e conformidade global
Antes de especificar qualquer matéria-prima de estévia em uma formulação comercial, os compradores devem verificar a conformidade regulatória em seus mercados-alvo. O Reb M recebeu reconhecimento regulatório em diversas jurisdições importantes:
Estados Unidos : A FDA (Administração de Alimentos e Medicamentos dos EUA) aceitou vários avisos de "Geralmente Reconhecido como Seguro" (GRAS) para o Reb M produzido por meio de bioconversão enzimática e fermentação, permitindo seu uso como adoçante em uma ampla gama de categorias de alimentos e bebidas.
União Europeia : Os glicosídeos de estévia, incluindo o Reb M quando produzidos por métodos aprovados, são permitidos pela regulamentação da UE como aditivo alimentar E 960. As aprovações específicas podem variar dependendo do método de produção e das especificações de pureza, sendo, portanto, recomendável uma análise detalhada da autorização da UE pertinente.
Outros mercados : Países como Canadá, Austrália, Nova Zelândia, Japão e China possuem suas próprias estruturas regulatórias para estévia e glicosídeos de esteviol. Compradores que adquirem estévia no atacado para mercados de exportação devem trabalhar com fornecedores que possam fornecer documentação comprovando a conformidade com as regulamentações de múltiplos mercados.
Um fabricante confiável de estévia fornecerá, mediante solicitação, documentação regulamentar completa, incluindo certificados de análise, fichas de dados de segurança e dossiês relevantes sobre o status GRAS (Geralmente Reconhecido como Seguro) ou de aditivos alimentares.
Principais especificações a serem avaliadas na seleção de fornecedores Matéria-prima Reb M
Ao adquirir matéria-prima ou pó de Reb-M para uso comercial, as equipes de compras devem avaliar os fornecedores com base em um conjunto estruturado de critérios técnicos e operacionais.
Pureza e teor de glicosídeos: O teor de Reb M deve ser especificado como uma porcentagem do total de glicosídeos de esteviol, e os compradores devem compreender o perfil completo de glicosídeos de um determinado produto — não apenas o glicosídeo principal. O pó de Reb M de alta pureza normalmente contém 95% ou mais de Reb M em base seca, embora as especificações do produto variem entre fornecedores e aplicações.
As especificações do pó de estévia devem incluir teor de umidade, distribuição do tamanho das partículas e densidade aparente — fatores que afetam o manuseio, o comportamento de mistura e a precisão da dosagem em ambientes de fabricação.
Análises microbiológicas e de metais pesados: Dado que a estévia é um ingrediente derivado de plantas, análises microbiológicas completas (contagem total de aeróbios, leveduras, fungos e patógenos) e análises de metais pesados (chumbo, arsênio, mercúrio e cádmio) são pontos de controle de qualidade essenciais. Certificados de análises de terceiros, emitidos por laboratórios acreditados, fornecem uma camada adicional de garantia.
A solubilidade do Reb M geralmente apresenta boa solubilidade em água, mas os compradores devem verificar o desempenho de solubilidade em suas matrizes de aplicação específicas — particularmente em sistemas de bebidas ácidas, emulsões com alto teor de gordura ou formulações que contenham álcool.
Dados de estabilidade térmica e de pH são importantes para aplicações que envolvem processamento térmico (pasteurização, panificação, tratamento UHT) ou condições ácidas. Fornecedores confiáveis terão dados de estabilidade disponíveis ou poderão realizar testes específicos para a aplicação.
Comparação do Reb M com outros glicosídeos de esteviol
Compreender a posição do Reb M em relação a outros glicosídeos ajuda os compradores a tomar decisões informadas com base em suas necessidades de formulação e restrições orçamentárias.
| Glicosídeo | Doçura versus Sacarose | Qualidade do sabor | Casos de uso típicos |
|---|---|---|---|
| Stevioside | ~150–300x | Sabor residual amargo e forte. | Aplicações sensíveis ao custo, misturas |
| Reb A | ~200–350x | Mais puro que o esteviosídeo, com algum gosto residual. | Ampla utilização em alimentos e bebidas |
| Reb D | ~200–350x | Muito limpo, com um retrogosto mínimo. | Formulações premium |
| Reb M | ~200–350x | Perfil extremamente limpo, semelhante ao açúcar. | Bebidas premium, laticínios, confeitaria |
Para compradores que exigem o melhor resultado sensorial possível — especialmente em aplicações líquidas e transparentes, onde as notas indesejáveis são mais perceptíveis — o Reb M é consistentemente a escolha preferida, apesar de seu preço normalmente mais elevado em comparação com o Reb A ou o esteviosídeo.
Considerações práticas para a compra de estévia a granel
Os compradores que adquirem estévia em grandes quantidades devem planejar cuidadosamente suas compras para gerenciar custos, prazos de entrega e riscos de fornecimento.
Quantidades Mínimas de Encomenda e Prazos de Entrega: A produção de Reb M envolve um processamento mais complexo do que a de Reb A, portanto, os prazos de entrega podem ser maiores. Acordos de fornecimento antecipados e comunicação constante com seu fornecedor atacadista de estévia podem ajudar a evitar rupturas de estoque no planejamento da produção.
Embalagem e armazenamento: O pó de estévia é higroscópico e deve ser armazenado em embalagens hermeticamente fechadas, à prova de umidade, em local fresco e seco. Os compradores devem confirmar as condições de armazenamento recomendadas e o prazo de validade com seu fornecedor, pois o armazenamento inadequado pode afetar tanto o sabor quanto o estado microbiológico.
Amostragem e Testes de Aplicação: Antes de encomendar grandes quantidades de estévia, solicite amostras representativas e realize testes de aplicação em bancada, sob condições de processamento realistas. O que funciona bem em uma determinada aplicação pode apresentar comportamento diferente em outra, e essa etapa de validação é essencial antes da ampliação da escala de produção.
Auditorias e Documentação de Fornecedores Para fabricantes de produtos acabados que operam sob as Boas Práticas de Fabricação (BPF) ou sistemas de gestão de segurança alimentar, como FSSC 22000 ou SQF, a qualificação de fornecedores é um requisito regulamentar e de qualidade. Um fabricante de estévia confiável apoiará esse processo, fornecendo acesso para auditorias das instalações, documentação do sistema de qualidade e transparência na cadeia de suprimentos.
Sustentabilidade e Transparência da Cadeia de Suprimentos
A sustentabilidade tornou-se uma consideração cada vez mais importante na seleção de ingredientes. Especificamente para a estévia, os compradores podem querer avaliar:
- Se o fornecedor obtém as folhas de estévia de origens agrícolas rastreáveis e geridas de forma responsável.
- Se os processos de bioconversão são projetados para minimizar o uso de solventes e o consumo de energia.
- Se o fornecedor possui certificações ambientais ou de sustentabilidade relevantes.
Em alguns casos, as rotas de bioconversão para a produção de Reb M podem oferecer um caminho mais eficiente em termos de recursos do que a extração em larga escala por meio de folhas, um atributo que pode sustentar alegações de sustentabilidade na comercialização do produto final.
Resumo
O rebaudiosídeo M (Reb M) representa a fronteira atual da tecnologia de ingredientes da estévia, oferecendo um perfil sensorial que se aproxima ao máximo da doçura pura do açúcar. Para fabricantes de alimentos, bebidas e nutracêuticos que adotam estratégias de redução de açúcar, a matéria-prima Reb M oferece uma solução tecnicamente robusta e em conformidade com as normas regulatórias, que agora está cada vez mais acessível devido aos avanços nos métodos de produção por bioconversão.
Ao adquirir pó de reb m ou qualquer matéria-prima de estévia, os compradores devem priorizar fornecedores capazes de fornecer produtos de alta pureza, testados consistentemente, respaldados por documentação de qualidade transparente e suporte regulatório em múltiplos mercados. Um processo rigoroso de qualificação de fornecedores — incluindo revisão de especificações, testes de aplicação e auditoria do sistema de qualidade — continua sendo o caminho mais confiável para garantir o fornecimento de ingredientes de estévia a granel em escala comercial a longo prazo.
Perguntas Frequentes (FAQ)
P1: Qual a diferença entre Reb M e Reb A em termos práticos de formulação? O Reb A é mais abundante na folha de estévia e, portanto, geralmente mais econômico. O Reb M oferece um sabor significativamente mais puro, com menos amargor e sabor residual, sendo preferível para aplicações onde a qualidade sensorial é uma preocupação primordial, como bebidas com e sem gás, produtos lácteos aromatizados e suplementos nutricionais premium.
P2: O Reb M produzido por fermentação é considerado “natural”? Esta é uma questão regulatória e comercial que varia de acordo com a jurisdição e o contexto da rotulagem. Nos Estados Unidos, as determinações GRAS (Geralmente Reconhecido como Seguro) da FDA para o Reb M derivado de fermentação foram aceitas, mas a interpretação de “natural” no rótulo do produto depende das regulamentações aplicáveis e dos padrões do varejista. Os compradores devem buscar orientação jurídica e regulatória específica para seus mercados-alvo.
P3: Qual o nível de pureza do pó de Reb M que devo especificar? Para a maioria das aplicações em alimentos e bebidas, o pó de Reb M com um teor mínimo de 95% de Reb M em base seca é uma especificação padrão. No entanto, os requisitos de aplicação variam e alguns usos podem permitir graus de pureza mais baixos — particularmente em produtos de estévia misturados.
P4: O Reb M pode ser combinado com outros adoçantes? Sim. O Reb M é frequentemente usado em combinação com outros adoçantes, tanto naturais (como extrato de fruta-monge ou eritritol) quanto convencionais (como sucralose ou acessulfame de potássio), para otimizar o perfil de doçura, a relação custo-benefício e o posicionamento da rotulagem para o consumidor.
P5: Que certificações devo esperar de um fabricante de estévia de boa reputação? No mínimo, procure por ISO 9001 (gestão da qualidade), ISO 22000 ou HACCP (gestão da segurança alimentar) e conformidade com as Boas Práticas de Fabricação (GMP). Certificações adicionais, como Halal, Kosher, NSF e Orgânica (quando aplicável), podem ser relevantes dependendo do seu mercado-alvo e das necessidades dos seus clientes.
P6: Como o pó de Reb M deve ser armazenado em um ambiente de fabricação? O pó de Reb M deve ser armazenado em um ambiente fresco (abaixo de 25 °C), seco e com baixa umidade, em embalagens hermeticamente fechadas. Evite a exposição à luz direta, calor ou odores fortes. Em condições adequadas de armazenamento, o prazo de validade é normalmente de 24 meses a partir da data de fabricação.
P7: Qual é a quantidade mínima razoável para pedidos de compra de estévia no atacado? Isso varia de acordo com o fornecedor e a qualidade do produto. Para compras de estévia no atacado, muitos fabricantes oferecem flexibilidade nas quantidades de pedido, dependendo das relações comerciais e das exigências do mercado. É recomendável discutir faixas de volume, estruturas de preços e prazos de entrega diretamente com o fabricante de estévia no início do processo de compra.
Sobre a GOTHINK Biotech
A GOTHINK Biotech é uma fabricante profissional e fornecedora global de matérias-primas funcionais com sede na China, que atende compradores de ingredientes e desenvolvedores de produtos nos setores nutracêutico, de suplementos alimentares e farmacêutico em todo o mundo.
Nosso portfólio de produtos abrange diversas categorias de alta demanda, incluindo glicosídeos de esteviol (Reb M, Reb D e outras frações de estévia), coenzimas (NMN, NMNH, NAD+, NADH, NADP, NRH, coenzima Q10, ácido fólico), oligossacarídeos do leite humano (2′-FL, 3-FL, LNT, LNnT), série de glucosamina (glucosamina, cloridrato de glucosamina, N-acetilglucosamina, sulfato de glucosamina) e derivados de sacarídeos (ácido siálico, ácido N-acetilneuramínico, Rh2/Rg3).
As instalações e os produtos da GOTHINK Biotech possuem certificações ISO 9001, ISO 22000, GMP, SGS, NSF, CQC, Halal e Kosher. Nossa equipe de liderança científica, formada em instituições de ponta nos Estados Unidos e no Reino Unido, desenvolve mais de 2,000 formulações personalizadas anualmente. Oferecemos documentação completa para testes de terceiros, suporte regulatório e serviços de fabricação OEM/ODM para parceiros em mercados globais.
Para consultas sobre fornecimento de pó de Reb M, matéria-prima de estévia, pedidos de estévia a granel ou qualquer outro ingrediente funcional, convidamos compradores qualificados e profissionais de compras a entrarem em contato diretamente.