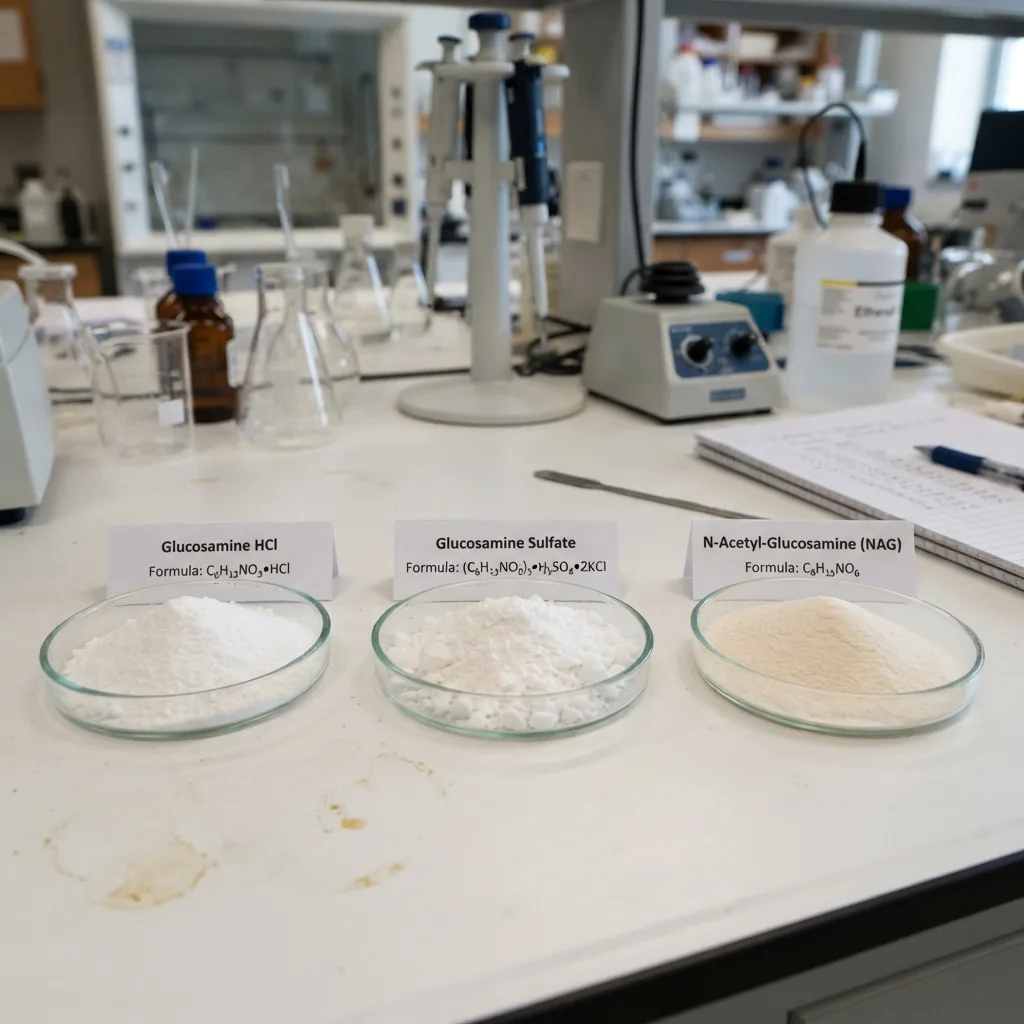

Dla właścicieli marek suplementów, producentów OEM/ODM oraz specjalistów ds. badań i rozwoju, którzy oceniają surowce do suplementów , techniczna zdolność produkcyjna decyduje o sukcesie komercyjnym. N-acetyloglukozamina jest ceniona nie ze względu na twierdzenia marketingowe, ale za neutralne właściwości sensoryczne, wysoką rozpuszczalność i zgodność z zasadami wegańskimi, gdy jest pozyskiwana w procesie fermentacji.
1. Dane techniczne
Profil specyfikacji
Standardowe Surowiec NAG Specyfikacja definiuje analizę metodą HPLC przy NLT 98.0%, typowo 98.0%–102.0% w suchej masie. Wygląd to biały lub białawy, krystaliczny proszek, bezwonny lub lekko charakterystyczny. Strata po suszeniu jest kontrolowana poniżej 0.5%, a pozostałość po prażeniu poniżej 0.1%, aby ograniczyć zanieczyszczenia nieorganiczne.
W sprzedaży dostępne są rozmiary cząstek 80 mesh, 100 mesh i mikronizowane 120 mesh dla różnych form dawkowania. Gęstsza dystrybucja poprawia płynność podczas napełniania kapsułek i jednorodność zawartości podczas kompresji bezpośredniej. Barwa i zapach są kluczowymi punktami kontroli jakości, ponieważ zmiana koloru często wskazuje na obecność pośrednich produktów reakcji Maillarda lub pozostałości białek z fermentacji.
Do głównych zanieczyszczeń należą pozostałości rozpuszczalników (etanol, metanol), produkty uboczne fermentacji oraz śladowe ilości metali ciężkich. Wykwalifikowany producent NAG kontroluje je poprzez wielokrotną rekrystalizację i obróbkę węglem aktywnym. Pozostałości białka powinny być poniżej progu wykrywalności, aby potwierdzić deklaracje o braku alergenów i wegańskich właściwościach.
Rozpuszczalność i dyspersyjność
Proszek NAG Jest dobrze rozpuszczalny w wodzie i charakteryzuje się szybkim rozpuszczaniem bez żelowania. W wodzie o temperaturze 25°C tworzy klarowny roztwór o niskiej lepkości, co jest korzystne w przypadku stosowania w postaci proszku i cieczy. Rozpuszczalność nieznacznie spada w etanolu i jest ograniczona w rozpuszczalnikach niepolarnych.
W układach kwaśnych (pH 3.0-4.5) dyspersja pozostaje stabilna w temperaturze otoczenia, ale długotrwałe ogrzewanie przyspiesza deacetylację. W układach o temperaturze powyżej 90°C, wstępne rozpuszczenie w zimnej wodzie przed ogrzewaniem zmniejsza aglomerację. Mieszanie z dużą siłą ścinającą przy stężeniu 2-5% zapewnia równomierny rozkład bez pienienia.
Profil stabilności
NAG hurtowo Wykazuje wysoką stabilność w zakresie pH 3.5-7.0 w temperaturze pokojowej. Stabilność termiczna jest dobra do krótkotrwałej ekspozycji w temperaturze do 120°C; temperatura topnienia wynosi około 205°C z rozkładem. W porównaniu z chlorowodorkiem glukozaminy jest niehigroskopijny, co zmniejsza ryzyko zbrylania się w wilgotnym środowisku.
Fotostabilność w stanie stałym jest wysoka; brak degradacji pod wpływem światła w warunkach ICH Q1B. Ryzyko utleniania jest niskie ze względu na brak wolnej grupy aminowej. Wilgoć jest głównym czynnikiem stabilności, wymagającym opakowania barierowego i kontroli wilgotności względnej poniżej 60%.
Utrzymanie mocy
W warunkach przyspieszonych (40°C/75% RH, 6 miesięcy) retencja utrzymuje się powyżej 98% po zamknięciu. W gotowych formach dawkowania retencja koreluje z aktywnością wody i temperaturą przechowywania. Preparaty o niskiej aktywności wody (<0.6) najlepiej zachowują skuteczność testu.
Macierz zgodności
Surowiec NAG Jest kompatybilny z popularnymi nośnikami, takimi jak maltodekstryna, celuloza mikrokrystaliczna i dwutlenek krzemu. Jest stabilny ze słodzikami nieredukującymi, takimi jak sukraloza, stewia i erytrytol. Cukry redukujące należy oceniać pod kątem ryzyka reakcji Maillarda w wysokiej temperaturze.
Z kwasami organicznymi (cytrynowy, jabłkowy) kompatybilność jest dobra przy pH >3.5; wysokie stężenie kwasów w wysokiej temperaturze wymaga buforowania. Minerały dwuwartościowe (wapń, magnez, cynk) nie tworzą kompleksów ani nie wytrącają się. Większość witamin (C, D3, kompleks witamin B) jest kompatybilna; wysokie dawki kwasu askorbinowego w płynie wymagają kontroli antyoksydacyjnej i pH.
Metoda produkcji
Obecne metody komercyjne obejmują hydrolizę chityny ze skorupiaków, syntezę chemiczną i fermentację mikrobiologiczną. Fermentacja z wykorzystaniem szczepów niemodyfikowanych genetycznie stała się powszechna w surowce uzupełniające ze względu na wegańską pozycjonowanie i kontrolę alergenów. Acetylacja enzymatyczna zapewnia wyższą selektywność, ale jest mniej skalowalna niż fermentacja.
Dla klientów B2B, N-acetyloglukozamina pochodząca z fermentacji zapewnia korzyści w postaci dokumentacji niezbędnej do uzyskania certyfikatów HALAL, KOSHER i wegańskich. Eliminuje również konieczność etykietowania alergenów skorupiaków, co jest wymagane w przypadku produktów z chityny. Chemiczna synteza jest coraz rzadziej stosowana ze względu na obawy dotyczące pozostałości rozpuszczalników i postrzeganie przez konsumentów.
Spójność między partiami
Konsystencja jest kontrolowana poprzez parametry fermentacji, temperaturę krystalizacji i profil suszenia. Krytyczne parametry procesu są blokowane po walidacji procesu, aby ograniczyć wahania Cpk. Kwalifikowany Producent NAG zapewnia PSD i histogramy analiz dla partii w celu kwalifikacji prac badawczo-rozwojowych.
2. Zastosowania produkcyjne
Możliwość opracowania receptury luzem NAG różni się w zależności od formy dawkowania ze względu na temperaturę, pH i aktywność wody. Zrozumienie okien przetwarzania zapobiega deacetylacji i wadom sensorycznym.
Żelki
Temperatura przetwarzania: akceptowalna jest zawiesina gumowata w temperaturze 85-95°C przez krótki czas przetrzymywania (<30 min), jeśli Proszek NAG Dodaje się go na późnym etapie gotowania. pH 3.2-4.0 pochodzące z kwasów owocowych jest dopuszczalne przy ograniczonym narażeniu na ciepło. Kapsułkowanie ani powlekanie nie jest wymagane, ale systemy na bazie pektyny zapewniają lepszą ochronę niż żelatyna w kwaśnym środowisku.
Smak jest neutralny lub lekko słodki, bez goryczki i bez wpływu na maskowanie smaku. Barwa w żelkach pektynowych pozostaje przejrzysta; nie brązowieje, jeśli minimalizuje się ilość cukrów redukujących. Konsystencja i twardość nie ulegają zmianie przy stężeniu 200–500 mg na 3 g żelków; płynność mieszanki wstępnej poprawia się przy 80 mesh.
Kapsułki
Temperatura przetwarzania ma minimalny wpływ, ponieważ kapsułkowanie odbywa się w temperaturze otoczenia. pH nie ma znaczenia w przypadku napełniania na sucho. Powłoka dojelitowa nie jest wymagana dla zapewnienia stabilności, chociaż kapsułki HPMC z barierą wilgoci wydłużają okres przydatności do spożycia w wilgotnych warunkach.
Maskowanie smaku jest naturalne dzięki powłoce kapsułki. Barwa nie migruje. Przepływność zależy od wielkości cząstek; 80-100 mesh z 0.5% SiO2 osiąga kąt zsypu <35° dla szybkiego napełniania.
Tabletki
Temperatura przetwarzania: preferowane jest bezpośrednie prasowanie; suszenie granulatu powinno odbywać się w temperaturze poniżej 60°C. Wpływ pH występuje tylko w przypadku granulacji na mokro z kwaśnymi spoiwami. Powłoka jest zalecana w celu ochrony przed wilgocią, a nie w celu zwiększenia skuteczności.
Neutralny smak ułatwia stosowanie tabletek do żucia, ale wysokie dawki mogą wymagać dodatku słodzika. Typowa dawka 300-700 mg nie powoduje przebarwień. Twardość i kruchość mieszczą się w granicach USP, gdy wskaźnik MCC wynosi 30-40%; rozpad <15 minut nie ulega zmianie.
Proszek – Napój stały, Saszetka
Niska temperatura przetwarzania, wymagane natychmiastowe rozpuszczenie. pH 3.0–6.5 w gotowym do spożycia roztworze jest stabilne po podaniu w temperaturze pokojowej. Nie wymaga mikrokapsułkowania ze względu na niską higroskopijność.
Profil sensoryczny jest czysty, bez morskiego zapachu, w przeciwieństwie do chlorowodorku glukozaminy. Bezbarwny roztwór ułatwia pozycjonowanie napoju. Przepływność w saszetkach typu sticks wymaga 100 mesh i antysklejania; wskaźnik zbrylania należy testować w temperaturze 25°C i 60% wilgotności względnej.
Płyny – Napoje, Krople
Temperatura przetwarzania jest krytyczna: tolerowane jest UHT 135°C przez kilka sekund, ale długotrwałe przetrzymywanie w temperaturze 90°C przy pH <3.5 powoduje utratę wyników. Aby zapewnić długi okres przydatności do użycia, pH powinno być buforowane do 3.8–6.0. Kapsułkowanie nie jest możliwe; przepłukiwanie azotem i nieprzezroczysty PET ograniczają utlenianie składników dodatkowych, a nie samego NAG.
Smak pozostaje neutralny przy stężeniu 1-2%, bez słonego posmaku. Doskonała stabilność koloru, brak wytrącania. W przypadku kropli rozpuszczalność pozwala na stężenie 100-200 mg/ml bez wzrostu lepkości.
3. Zagadnienia dotyczące zaopatrzenia
W przypadku surowca NAG , minimalna ilość zamówienia (MOQ) 1 kg umożliwia przeprowadzenie prób formulacyjnych, partii o dużej stabilności oraz produkcję pilotażową na małą skalę bez presji magazynowej. Jest to standard wśród wyspecjalizowanych partnerów- producentów NAG obsługujących projekty OEM/ODM. Pozwala to kupującym na sprawdzenie rozmiaru oczek i kompatybilności przed podjęciem decyzji o zamówieniu hurtowym.
Opakowanie to zazwyczaj 1 kg dwuwarstwowy worek z folii aluminiowej z pochłaniaczem wilgoci dla partii laboratoryjnych i pilotażowych. W przypadku handlu hurtowego stosuje się beczkę z włókna o pojemności 25 kg z podwójną wkładką z polietylenu i plombą zabezpieczającą przed otwarciem. Dostępne są niestandardowe wkładki wypełnione azotem dla rynków o dużej wilgotności.
Czas realizacji zamówienia wynosi 7-15 dni dla rozmiarów oczek dostępnych w magazynie oraz 15-25 dni dla niestandardowych partii PSD, mikronizowanych lub certyfikowanych HALAL/KOSHER. Czas realizacji zamówienia ulega wydłużeniu w przypadku konieczności przeprowadzenia audytu certyfikacyjnego przez stronę trzecią lub dodatkowych badań (np. na obecność białka resztkowego, alergenów). Jasna informacja o rozmiarze oczek i certyfikacji na etapie zapytania ofertowego (RFQ) zapobiega opóźnieniom.
Stabilność wydajności jest wyższa w przypadku proszku NAG pochodzącego z fermentacji niż w przypadku źródeł pochodzących ze skorupiaków. Fermentacja nie jest sezonowa i pozwala uniknąć szoków w zakresie limitów połowów oraz alergenów skorupiaków. Kupujący powinni kontrolować wydajność fermentacji dostawcy i redundancję linii krystalizacji, a nie tylko stany magazynowe handlowców.
Ryzyka w łańcuchu dostaw obejmują pochodzenie surowca chitynowego w przypadku tradycyjnych szlaków, koszty energii potrzebnej do fermentacji oraz politykę eksportową dotyczącą składników diety. Trasa bez skorupiaków ogranicza zrównoważony rozwój związany z rybołówstwem i kontrolę importu. Zaleca się stosowanie kwalifikacji z dwóch źródeł pomimo stabilnych dostaw.
Wsparcie OEM/ODM odróżnia dostawcę od dystrybutora: obliczanie dawki, kontrola zgodności substancji pomocniczych oraz wskazówki dotyczące przetwarzania prototypów. Wsparcie techniczne powinno obejmować matrycę stabilności pH-temperaturowej i profile rozpuszczalności. Marki produkujące żelki lub napoje kwaśne odnoszą największe korzyści z tego wsparcia.
Pakiet dokumentacji musi zawierać TDS, MSDS, COA dla każdej partii, oświadczenie o alergenach, deklarację braku GMO i deklarację wegańską (jeśli dotyczy). Certyfikaty HALAL, KOSHER i ISO powinny być aktualne i specyficzne dla danego zakładu. Powinna być zapewniona możliwość śledzenia drogi od partii fermentacyjnej do końcowego bębna.
4. Jakość i zgodność
W przypadku luzem NAG w raporcie COA należy uwzględnić analizę (HPLC), wygląd, identyfikację (IR/HPLC), rozkład wielkości cząstek, stratę po suszeniu, pozostałość po prażeniu, metale ciężkie (Pb, As, Cd, Hg) w spektrometrii ICP-MS oraz limity mikrobiologiczne (TAMC, TYMC, E. coli, Salmonella). Dodatkowe testy obejmują resztkowe rozpuszczalniki w chromatografii gazowej (GC), pozostałości białka oraz gęstość nasypową dla wywoływaczy kapsułek/tabletek.
Niezbędne certyfikaty dla handlu międzynarodowego obejmują ISO 22000 lub FSSC 22000, cGMP (NSF/ANSI 455-2 lub równoważny), HACCP oraz HALAL, KOSHER i Vegan, jeśli wymaga tego rynek. Certyfikaty te wpływają na dostęp do rynku bardziej niż sama analiza. Kupujący powinni sprawdzić, czy zakres certyfikatu obejmuje produkcję N-acetyloglukozaminy , a nie tylko jej przepakowywanie.
Status regulacyjny: w USA N-acetyloglukozamina jest stosowana jako składnik suplementów diety zgodnie z ustawą DSHEA, z odpowiednimi wymogami NDI dla nowych źródeł. W UE NAG pochodzący z fermentacji wymaga oceny zgodnie z dyrektywą dotyczącą suplementów diety oraz przeglądem historii spożycia nowej żywności. W Chinach podlega ona regulacjom w ramach katalogu surowców dla zdrowej żywności, a także obowiązują brytyjskie normy dotyczące dodatków do żywności/zanieczyszczeń.
Logika źródeł zanieczyszczeń: pozostałości rozpuszczalników pochodzą z rekrystalizacji (etanol) i muszą być kontrolowane zgodnie z limitami ICH Q3C. Produkty uboczne reakcji obejmują deacetylowaną glukozaminę i oligomery octanowe pochodzące z nadmiernej hydrolizy. Metale ciężkie i śladowe ilości białka pochodzą z mediów lub urządzeń fermentacyjnych; kontrola opiera się na głębokości oczyszczania i integralności filtracji.
Stabilność i okres przydatności do użycia wynoszą zazwyczaj 24 miesiące w przypadku standardowych opakowań, z możliwością wydłużenia do 36 miesięcy w przypadku opakowań z folią i niską aktywnością wody. Protokół ponownego badania po 24 miesiącach powinien obejmować analizę, wygląd i mikrobiologię. Badania stabilności powinny być zgodne z wytycznymi ICH Q1A, długoterminowe w temperaturze 25°C/60% wilgotności względnej oraz przyspieszone w temperaturze 40°C/75% wilgotności względnej.
Warunki przechowywania: szczelnie zamknięte, w chłodnym miejscu o temperaturze 15-25°C, w suchym miejscu, wilgotność względna <60%, chronić przed bezpośrednim działaniem promieni słonecznych i silnymi zapachami. Po otwarciu zużyć w ciągu 30 dni lub ponownie zamknąć środkiem pochłaniającym wilgoć, aby zapobiec wchłanianiu wilgoci. Układanie w stosach magazynowych powinno unikać zagęszczania pod wpływem ciśnienia, które mogłoby wpłynąć na płynność.
5. Statystyki rynkowe
Trend cenowy surowca NAG pochodzącego z fermentacji wykazuje względną stabilność, z umiarkowaną presją wzrostową wynikającą z kosztów energii, zgodności z przepisami i certyfikacji. Surowiec pochodzący ze skorupiaków charakteryzuje się większą zmiennością ze względu na wielkość połowów i zarządzanie alergenami. Ogólnie rzecz biorąc, kupujący powinni spodziewać się stabilnych cen, a nie gwałtownych spadków, wraz ze wzrostem popytu na produkty z certyfikatem wegańskim.
Krajobraz pochodzenia: Chiny dominują na świecie w zakresie fermentacji luzem NAG dzięki zintegrowanym liniom krystalizacji i suszenia. Japonia zachowuje nisze w zakresie własności intelektualnej i wysokiej czystości, podczas gdy gracze z USA/UE koncentrują się na dystrybucji, certyfikacji i przetwórstwie wtórnym. Taka struktura sprawia, że Chiny są głównym źródłem dostaw luzem, a USA/UE – w zakresie dokumentacji zgodności i lokalnych zapasów.
Trend technologiczny wyraźnie wskazuje na odejście od ekstrakcji skorupiaków na rzecz fermentacji mikrobiologicznej i acetylacji enzymatycznej. Fermentacja spełnia wymagania klientów OEM/ODM, którzy oczekują, że produkt będzie wolny od GMO, wolny od alergenów i wegański. Metody enzymatyczne zyskują na popularności ze względu na selektywność, ale ze względu na wysokie koszty nie zastąpiły jeszcze fermentacji na dużą skalę.
Popyt na produkty z niższego szczebla: najszybciej rośnie w segmencie żelków i saszetek z aromatyzowanym proszkiem, gdzie neutralny smak i wysoka rozpuszczalność są zaletami. Kapsułki zachowują stabilność objętości w przypadku preparatów na stawy i kosmetyków. Pojawiają się napoje funkcjonalne i płynne shoty, ale wymagają one formulacji o zoptymalizowanym pH, co ogranicza ich powszechną akceptację.
Preferencje dotyczące zakupów markowych przesunęły się z ceny za kilogram na całkowity koszt kwalifikacji: spójność badań, kontrola PSD, dokumentacja dotycząca braku alergenów i kompletność COA. Menedżerowie ds. zakupów coraz częściej żądają danych z partii na partię oraz danych o stabilności przed pierwszym zamówieniem. W przypadku surowców do suplementów , pakiet identyfikowalności i certyfikacji przeważa nad niewielkimi różnicami cenowymi w końcowej marży produktu.
Zalecenie dla kupujących: Dla deweloperów produktów i menedżerów ds. zakupów oceniających N-acetyloglukozaminę , zgodność techniczna i dokumentacja zgodności determinują długoterminowy sukces bardziej niż czystość nominalna. Kwalifikacja producenta NAG z wykorzystaniem metody fermentacji, kontrolowanego rozkładu gęstości polimerów (PSD) i pełnej dokumentacji zmniejsza ryzyko zmiany receptury. Rozpoczęcie od minimalnego zamówienia 1 kg w celu zapewnienia kompatybilności i przyspieszonych testów stabilności to najskuteczniejsza droga do skalowania. Aby uzyskać więcej informacji, odwiedź Centrum Wiedzy o Glukozaminie oraz stronę poświęconą składnikom wspomagającym zdrowie stawów i kości.